
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-13 Origen:Sitio


¿Es realmente el control de la temperatura la clave para una perfecta extrusión de perfiles de WPC? Muchos fabricantes luchan con una calidad inconsistente. La extrusión de perfiles de WPC requiere una gestión precisa de la temperatura en diferentes zonas para garantizar productos resistentes y sin defectos. En esta publicación, aprenderá cómo optimizar las temperaturas en cada zona de extrusión para obtener una mejor calidad y eficiencia.
Tabla de contenido
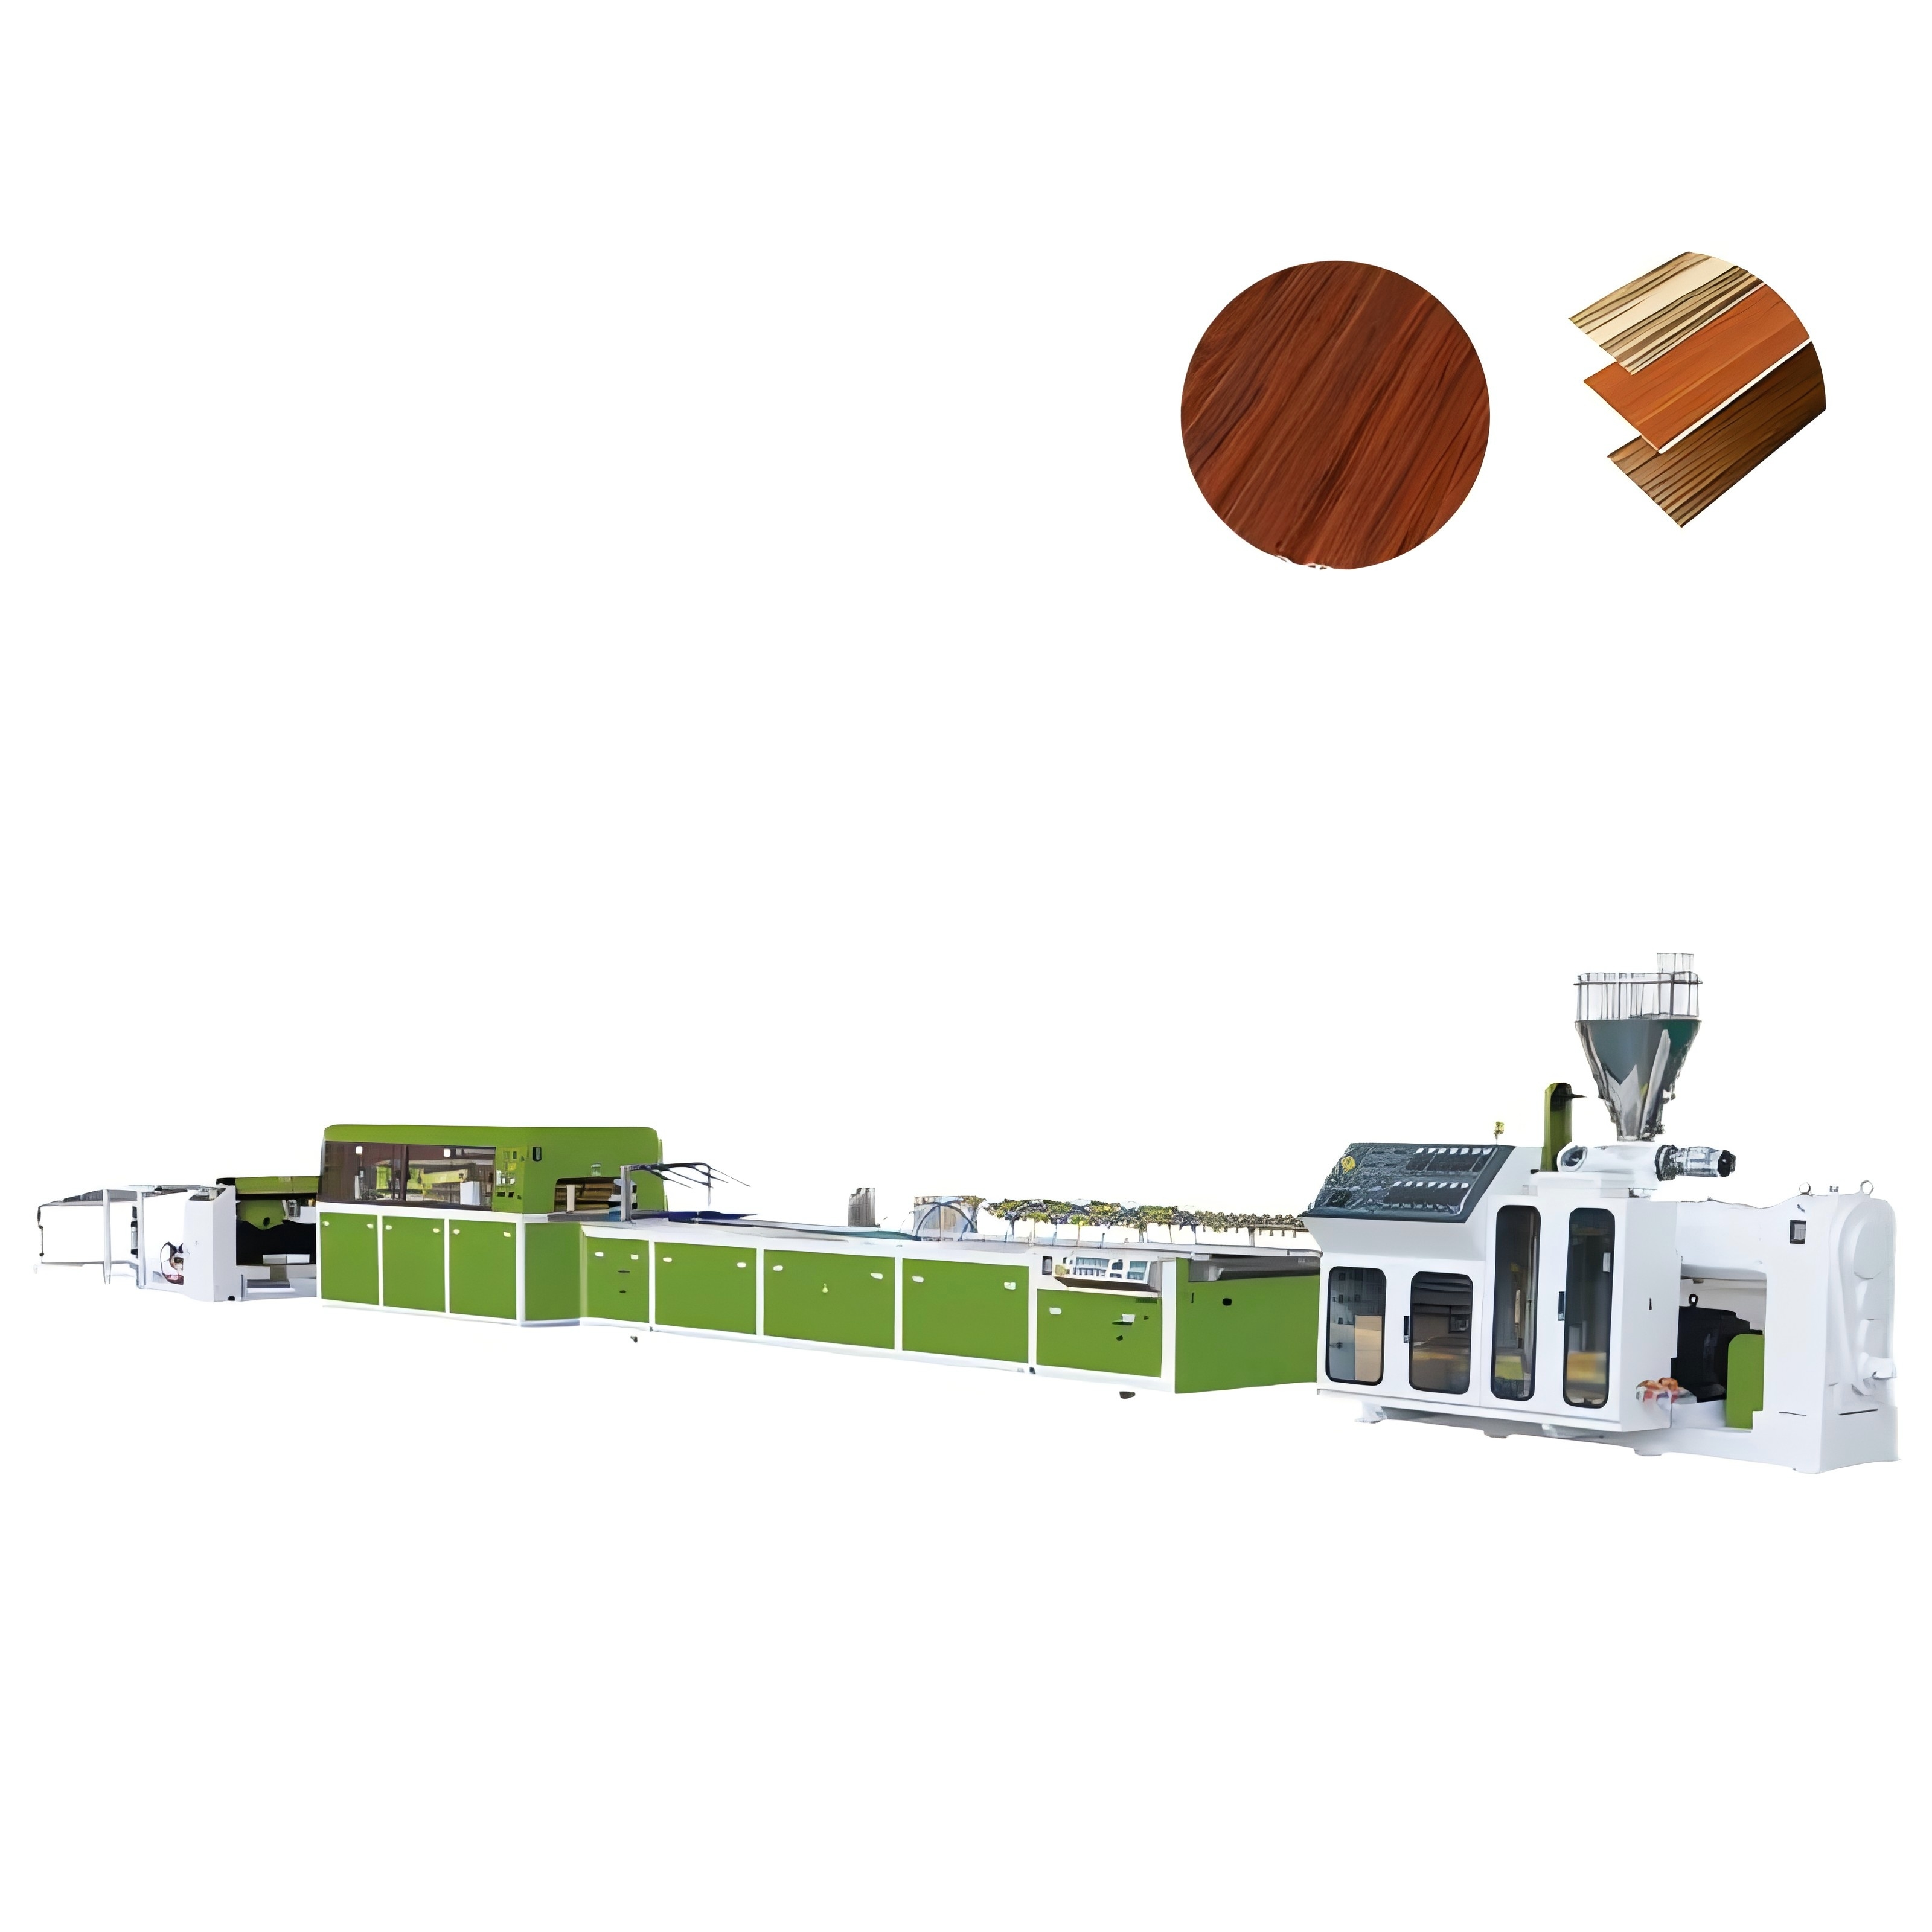
La zona de alimentación es la primera sección del cilindro del extrusor por donde ingresan las materias primas. Aquí, el control de la temperatura es crucial para evitar el derretimiento prematuro o la acumulación de humedad. Debe permanecer lo suficientemente frío para mantener sólidos los gránulos de compuesto de madera y plástico (WPC) , pero lo suficientemente cálido para evitar la condensación. Mantener una temperatura estable ayuda a garantizar una alimentación fluida del material y reduce el riesgo de bloqueos o degradación.
En la zona de fusión, la temperatura aumenta para ablandar y fundir la matriz polimérica. Esta zona requiere un calentamiento preciso para lograr una fusión completa sin sobrecalentamiento. El sobrecalentamiento puede degradar los polímeros, provocando decoloración o debilitando el perfil final. La temperatura de fusión ideal depende del tipo de polímero y del contenido de relleno, y normalmente oscila entre 160 °C y 200 °C para las formulaciones comunes de WPC.
Después de la fusión, el material pasa a la zona de mezclado y homogeneización. En este caso, la uniformidad de la temperatura es vital para garantizar una mezcla completa de fibras de madera y plásticos. Una temperatura demasiado baja provoca una mala dispersión y provoca puntos débiles. Una temperatura demasiado alta corre el riesgo de degradación térmica. Los operadores deben equilibrar la entrada de calor y el diseño del tornillo para mantener una viscosidad y homogeneidad consistentes.
La zona de dosificación da forma al flujo de fusión antes de que llegue a la matriz. Requiere temperaturas estables para mantener una presión y un caudal uniformes. Las fluctuaciones pueden provocar variaciones en las dimensiones del perfil o defectos en la superficie. Normalmente, la temperatura de la zona de medición es ligeramente inferior a la de la zona de fusión para evitar un calentamiento excesivo, pero lo suficientemente alta como para mantener el fluido fundido.
La zona del troquel es donde el WPC fundido se transforma en la forma del perfil final. La temperatura aquí influye directamente en el acabado de la superficie y la precisión dimensional. Si el troquel está demasiado frío, la masa fundida puede solidificarse prematuramente, provocando superficies rugosas o tensiones internas. Demasiado calor y el perfil puede hundirse o deformarse. La temperatura constante del troquel garantiza una extrusión suave y perfiles de alta calidad.
Consejo: Supervise la temperatura de cada zona de extrusión de forma independiente para detectar y corregir rápidamente las desviaciones, garantizando una calidad constante del perfil de WPC.
El tipo y la proporción de materiales en WPC afectan las necesidades de temperatura. Las fibras de madera absorben la humedad, lo que puede provocar vapor y burbujas durante la extrusión si no se controla. Un alto contenido de humedad requiere temperaturas más bajas en la zona de alimentación para evitar la formación prematura de vapor. Los polímeros como el polietileno o el polipropileno tienen puntos de fusión específicos, por lo que su proporción cambia la temperatura de la zona de fusión. Los rellenos o aditivos también pueden alterar la absorción de calor y la conductividad térmica, lo que exige ajustes en los perfiles de temperatura.
La geometría del tornillo afecta la generación de calor dentro del extrusor. Un tornillo con elementos de mezcla agresivos produce más calor de corte, elevando la temperatura de fusión. Esto puede reducir la necesidad de calefacción externa, pero corre el riesgo de sobrecalentarse si no se equilibra. Por el contrario, un tornillo diseñado para un transporte suave genera menos calor y requiere temperaturas más altas en el barril. La longitud y la relación de compresión del tornillo afectan la forma en que se acumula el calor a lo largo de las zonas, lo que influye en los ajustes de temperatura en cada zona para lograr una fusión y mezcla uniformes.
El aumento de la velocidad del extrusor aumenta las velocidades de corte, lo que genera calor adicional dentro del cilindro. Este calor interno puede reducir la necesidad de calentamiento externo, especialmente en las zonas de fusión y mezcla. Sin embargo, las altas velocidades pueden causar una distribución desigual de la temperatura y degradación del material si no se controlan. Las velocidades más bajas requieren un mayor calentamiento externo para mantener el flujo de fusión. Los operadores deben encontrar un equilibrio óptimo entre velocidad y temperatura para garantizar una extrusión estable sin sobrecalentamiento ni subcalentamiento.
La temperatura ambiente y la humedad alrededor de la línea de extrusión afectan la pérdida o ganancia de calor del cilindro. Los ambientes más fríos pueden requerir temperaturas de barril más altas para compensar la pérdida de calor, mientras que los ambientes cálidos corren el riesgo de sobrecalentarse. Los sistemas de enfriamiento, como el enfriamiento por agua o aire en el cilindro o el troquel, ayudan a mantener temperaturas estables. Un control deficiente del enfriamiento puede causar fluctuaciones de temperatura, lo que genera una calidad de fusión inconsistente. Los ajustes adecuados de aislamiento y refrigeración garantizan perfiles de temperatura estables independientemente de las condiciones externas.
Consejo: ajuste periódicamente la configuración de temperatura basándose en el monitoreo en tiempo real de la humedad del material, la carga del tornillo y las condiciones ambientales para mantener una calidad constante de extrusión de WPC.
En la zona de alimentación, mantener una temperatura estable es crucial para evitar la degradación del material. Los pellets de WPC contienen fibras de madera que son sensibles al calor y la humedad. Si la zona de alimentación se calienta demasiado, los gránulos pueden ablandarse o comenzar a degradarse antes de llegar a la zona de derretimiento. Esto provoca bloqueos, alimentación inconsistente y mala calidad del producto. Por otro lado, una temperatura demasiado baja puede provocar condensación de humedad, lo que genera vapor y burbujas durante la extrusión. Busque un rango de temperatura que mantenga los gránulos sólidos pero secos, generalmente entre 30 °C y 60 °C, dependiendo del contenido de humedad del material.
Las fluctuaciones de temperatura en la zona de alimentación pueden alterar una extrusión suave. Utilice estas técnicas para mantener condiciones estables:
Aislamiento del barril: Minimiza la pérdida o ganancia de calor del aire ambiente.
Calentadores de precisión: Proporcionan calefacción controlada para evitar puntos calientes.
Ventiladores de refrigeración o camisas de agua: ayudan a enfriar el barril si la temperatura aumenta inesperadamente.
Controles periódicos de humedad: Mantenga las materias primas secas para evitar la condensación.
Consistencia de la velocidad de alimentación: Evite cambios repentinos en la velocidad de alimentación que afecten la temperatura.
Los operadores deben monitorear la temperatura de la zona de alimentación continuamente y ajustar los sistemas de calefacción o enfriamiento según sea necesario.
La temperatura de la zona de alimentación influye directamente en la eficiencia de fusión aguas abajo. Cuando los gránulos ingresan a la zona de fusión a una temperatura estable y adecuada, la extrusora requiere menos energía para fundirlos. Esto reduce el estrés térmico y ayuda a mantener la integridad del polímero. Por el contrario, las temperaturas de alimentación inestables provocan una fusión desigual, lo que da como resultado una mala dispersión de las fibras de madera y los plásticos. Esto provoca puntos débiles, defectos superficiales o inconsistencias de color en el perfil final.
Mantener la estabilidad de la temperatura de la zona de alimentación también mejora el rendimiento del tornillo. Garantiza una densidad constante del material y reduce el riesgo de deslizamiento o sobretensión del tornillo. Esto crea un proceso de extrusión más fluido y una mejor repetibilidad del producto.
Consejo: utilice sensores de temperatura en tiempo real en la zona de alimentación para detectar desviaciones tempranas y ajustar el calentamiento o el enfriamiento al instante, evitando la degradación del material y mejorando la estabilidad de la extrusión.
La zona de fusión desempeña un papel clave a la hora de convertir los gránulos sólidos de WPC en una masa fundida uniforme. Establecer aquí la temperatura adecuada garantiza la fusión completa del polímero. Normalmente, las temperaturas oscilan entre 160°C y 200°C, dependiendo del tipo de polímero y del contenido de fibra de madera. Si la temperatura es demasiado baja, el polímero no se derretirá por completo, lo que provocará una mala unión entre las fibras de madera y el plástico. Esto conduce a perfiles débiles con defectos superficiales o huecos internos. Una temperatura demasiado alta corre el riesgo de sufrir degradación térmica, descomponer los polímeros y decolorar el producto final.
Para encontrar la temperatura de fusión ideal:
Comience cerca del punto de fusión del polímero.
Aumente gradualmente mientras verifica el flujo de fusión y el color.
Evite picos bruscos de temperatura que provoquen degradación.
El uso de un perfil de temperatura que aumenta gradualmente a través de la zona de fusión ayuda a lograr una fusión constante sin sobrecalentamiento.
Después de fundirse, el material ingresa a la zona de mezclado y homogeneización. En este caso, la uniformidad de la temperatura es vital para mezclar las fibras de madera de manera uniforme con la matriz polimérica. La temperatura desigual causa una mala dispersión, lo que resulta en puntos débiles o propiedades mecánicas inconsistentes.
Para optimizar la mezcla:
Mantenga temperaturas estables para mantener constante la viscosidad del fundido.
Utilice diseños de tornillos que promuevan el corte y la mezcla sin calor excesivo.
Ajuste las zonas de calefacción para equilibrar la entrada de calor y evitar puntos fríos.
El control adecuado de la temperatura ayuda al tornillo a mezclar bien las fibras, creando una masa fundida uniforme y de alta calidad. Esto reduce defectos como la aglomeración de fibras o los huecos.
El sobrecalentamiento en estas zonas puede dañar tanto las fibras de polímero como de madera. Los signos de sobrecalentamiento incluyen:
Olor a oscurecido o quemado en perfiles.
Resistencia mecánica reducida.
Mayor fragilidad o decoloración.
Para evitar esto:
Controle la temperatura de cerca utilizando sensores.
Utilice perfiles de calentamiento gradual para evitar puntos calientes.
Equilibre la velocidad del tornillo y el calentamiento del cilindro para controlar el calor generado por cizalla.
Emplear sistemas de refrigeración si es necesario para mantener las temperaturas estables.
Evitar la degradación preserva las propiedades físicas del WPC y garantiza una calidad de extrusión constante.
Consejo: calibre periódicamente los sensores de temperatura en las zonas de fusión y mezcla para detectar el sobrecalentamiento temprano y mantener la integridad del polímero.
La zona de medición es crucial para dar forma al WPC fundido antes de que llegue al troquel. Mantener su temperatura constante ayuda a mantener una presión uniforme y un flujo de fusión constante. Si la temperatura es demasiado baja, la masa fundida se vuelve demasiado viscosa, provocando un flujo desigual y posibles huecos en el perfil. Demasiado alto, y la masa fundida puede volverse demasiado fluida, lo que provocará inestabilidad dimensional o repentina.
Generalmente, la temperatura de la zona de medición se establece ligeramente más baja que la zona de fusión para reducir el calentamiento por cizallamiento, pero aún lo suficientemente alta para mantener el fluido fundido. El ajuste de esta temperatura depende del diseño del tornillo, la velocidad de extrusión y la formulación del material. La temperatura constante de la zona de medición garantiza que la masa fundida se mueva suavemente, produciendo perfiles con espesor y forma uniformes.
La zona del troquel da forma al perfil final de WPC, por lo que su temperatura afecta directamente la calidad de la superficie y la precisión dimensional. Si el troquel está demasiado frío, la masa fundida se enfría demasiado rápido, lo que provoca superficies rugosas, líneas de flujo o tensiones internas. Estos defectos reducen la estética del producto y pueden debilitar el perfil.
Por otro lado, un troquel demasiado caliente suaviza demasiado el perfil, provocando hundimiento, deformación o distorsión dimensional. También puede provocar una contracción excesiva después del enfriamiento, lo que afecta las tolerancias.
La temperatura ideal del troquel depende de la formulación de WPC y del espesor del perfil. Los operadores a menudo lo colocan ligeramente más bajo que la zona de medición, pero lo suficientemente cálido como para permitir un flujo suave y una forma adecuada. Mantener una temperatura estable del troquel evita cambios repentinos en el acabado de la superficie y las dimensiones del perfil.
El monitoreo continuo de la temperatura del troquel es esencial durante los procesos de extrusión. Los sensores en tiempo real brindan retroalimentación a los sistemas de control que ajustan los calentadores o dispositivos de enfriamiento automáticamente. Esto ayuda a corregir rápidamente cualquier desviación de temperatura causada por cambios en la velocidad de extrusión, el lote de material o las condiciones ambientales.
Los operadores también deben inspeccionar los perfiles con regularidad en busca de defectos superficiales o problemas dimensionales, correlacionando los problemas con las tendencias de temperatura del troquel. Si aparecen defectos, ajustar la temperatura del troquel a menudo puede resolverlos sin detener la producción.
El uso de sistemas de control avanzados que integran datos de temperatura de las zonas de medición y matriz mejora la estabilidad general de la extrusión. Reduce el desperdicio y mejora la consistencia del producto.
Consejo: Utilice sensores de temperatura en tiempo real en las zonas de medición y matriz para detectar fluctuaciones tempranas y ajustar la configuración al instante, garantizando un flujo de fusión suave y perfiles de WPC sin defectos.
Los problemas de temperatura suelen provocar defectos de extrusión comunes en los perfiles de WPC. Algunas señales reveladoras incluyen:
Rugosidad de la superficie o líneas de flujo: generalmente debido a que la temperatura de la matriz o de la zona de medición es demasiado baja, lo que provoca un enfriamiento prematuro.
Decoloración u olor a quemado: Indica sobrecalentamiento en zonas de fusión o mezcla, degradación de polímeros o fibras de madera.
Huecos, burbujas o mala unión: se deben a que la temperatura de la zona de alimentación es demasiado alta o a la presencia de humedad que provoca la formación de vapor.
Inestabilidad dimensional o deformación: puede ocurrir si la temperatura del troquel fluctúa o se establece demasiado alta, lo que suaviza el perfil.
Presión de extrusión inconsistente o aumento repentino: relacionado con temperaturas inestables en la zona de medición que afectan la viscosidad del fundido.
Detectar estos defectos a tiempo ayuda a prevenir grandes lotes de perfiles defectuosos. Los operadores deben correlacionar los problemas visuales o mecánicos con las lecturas de temperatura de cada zona.
Cuando surgen inconsistencias de temperatura, estos pasos ayudan a restaurar una extrusión suave:
Verifique la calibración del sensor: los sensores defectuosos provocan lecturas de temperatura inexactas y ajustes incorrectos.
Inspeccione los equipos de calefacción y refrigeración: los calentadores o camisas de refrigeración que funcionan mal pueden provocar puntos fríos o calientes.
Ajuste la velocidad del tornillo: el cambio de velocidad afecta el calor cortante; bajarlo puede reducir el sobrecalentamiento.
Estabilice la humedad del material de alimentación: los materiales secos reducen el vapor y los picos de temperatura.
Implemente cambios graduales de temperatura: Evite cambios repentinos que estresen el material o el equipo.
Utilice el control de temperatura zona por zona: ajuste cada zona del barril de forma independiente para ajustar la calidad del derretimiento.
Limpie periódicamente el extrusor: la acumulación o contaminación provoca problemas de calentamiento y flujo desiguales.
Documentar los cambios de temperatura y sus efectos durante la resolución de problemas ayuda a perfeccionar el control del proceso y evitar problemas recurrentes.
Mantener los sistemas de control de temperatura en óptimas condiciones evita problemas de extrusión. Las tareas clave de mantenimiento incluyen:
Comprobaciones de rutina y recalibración del sensor: garantiza un control preciso de la temperatura.
Inspeccionar los elementos calefactores y reemplazar piezas defectuosas: Previene un calentamiento desigual o fallas repentinas.
Mantenga los sistemas de enfriamiento: limpie las camisas de agua, los ventiladores o los enfriadores para evitar fluctuaciones de temperatura.
Verifique la integridad del aislamiento: un aislamiento adecuado reduce la pérdida de calor y protege la estabilidad de la temperatura.
Lubrique e inspeccione el tornillo y el cilindro: reduce la variabilidad del calor por fricción y los cambios de temperatura relacionados con el desgaste.
Programe auditorías periódicas del sistema: identifique los primeros signos de desgaste o mal funcionamiento antes de afectar la producción.
Un programa de mantenimiento proactivo reduce el tiempo de inactividad, mejora la calidad del producto y extiende la vida útil del equipo.
Consejo: establezca un libro de registro de temperatura para realizar un seguimiento de las temperaturas de la zona y los defectos relacionados, lo que permitirá una resolución de problemas más rápida y una mejora continua del proceso.
Los sensores de temperatura en tiempo real han revolucionado la extrusión de WPC al proporcionar información instantánea desde cada zona de procesamiento. Estos sensores miden continuamente las temperaturas del cilindro, la masa fundida y la matriz, lo que permite a los operadores detectar desviaciones tempranamente. Los sensores infrarrojos, termopares y detectores de temperatura de resistencia (RTD) son tipos comunes que se utilizan en las líneas de extrusión. Ayudan a detectar puntos calientes, zonas frías o picos repentinos de temperatura que podrían causar defectos.
Los datos de estos sensores se integran con los sistemas de control, lo que permite ajustes automáticos a los elementos de calefacción o refrigeración. Esto reduce la dependencia de comprobaciones manuales y conjeturas. El monitoreo en tiempo real también respalda el control de calidad al registrar tendencias de temperatura, lo que resulta útil para la resolución de problemas y la optimización de procesos.
La automatización juega un papel vital en el mantenimiento de un control preciso de la temperatura en las zonas de extrusión. Las extrusoras modernas utilizan controladores lógicos programables (PLC) o sistemas de control distribuido (DCS) para gestionar calentadores, enfriadores y velocidades de tornillo según la entrada del sensor. Estos sistemas mantienen los puntos de ajuste de temperatura con una fluctuación mínima, lo que mejora la consistencia del fundido.
Los algoritmos de control avanzados, como los controladores Proporcional-Integral-Derivativo (PID), ajustan la potencia de calefacción dinámicamente, evitando excesos o insuficiencias. Algunos sistemas cuentan con aprendizaje adaptativo que ajusta los parámetros en función de datos históricos y condiciones de producción.
La automatización reduce los errores de los operadores y los tiempos de respuesta, aumentando la estabilidad del proceso y la calidad del producto. También permite monitoreo y alertas remotos, lo que permite una intervención rápida si las temperaturas se salen de los rangos aceptables.
Las recientes innovaciones en tecnología de calefacción y refrigeración mejoran la precisión del control de temperatura y la eficiencia energética en la extrusión de WPC:
Calentamiento por inducción: Ofrece un calentamiento rápido y localizado del barril con una mínima pérdida de energía. Calienta barriles de metal directamente, permitiendo cambios rápidos de temperatura.
Refrigeración por agua avanzada: utiliza control de flujo preciso y regulación de temperatura para enfriar barriles o matrices de manera uniforme, evitando puntos fríos o calientes.
Materiales de aislamiento térmico: Los nuevos aislamientos reducen la pérdida de calor de los barriles y matrices, estabilizando las temperaturas y reduciendo el consumo de energía.
Sistemas integrados de calefacción y refrigeración: combine elementos calefactores y camisas de refrigeración en una sola unidad, lo que permite ajustes rápidos de temperatura durante la producción.
Calentadores inteligentes: Equipados con sensores incorporados, se autorregulan para mantener las temperaturas objetivo sin control externo.
Estas tecnologías ayudan a mantener temperaturas de extrusión estables, reducir el tiempo de inactividad y mejorar la consistencia del producto.
Consejo: implemente sensores de temperatura en tiempo real combinados con sistemas de control automatizados para mantener temperaturas de extrusión estables y responder rápidamente a las fluctuaciones, garantizando una calidad constante del perfil de WPC.
La optimización de la temperatura en cada zona de extrusión garantiza un procesamiento fluido y perfiles de WPC de alta calidad. Las temperaturas estables de la zona de alimentación previenen la degradación del material y mejoran la eficiencia de la fusión. El control preciso en las zonas de fusión, mezcla, dosificación y matriz evita defectos y mantiene la consistencia del producto. La monitorización y la automatización avanzadas mejoran la gestión de la temperatura, impulsando la eficiencia y reduciendo los residuos. Las tendencias futuras se centran en sistemas de control más inteligentes y tecnologías innovadoras de calefacción y refrigeración. Los productos de Bkwell ofrecen un control de temperatura confiable, lo que garantiza un rendimiento y una calidad superiores de extrusión de WPC.
R: La extrusión de perfiles de WPC es el proceso de dar forma a materiales compuestos de madera y plástico a través de una extrusora. El control de la temperatura es crucial para garantizar una fusión, mezcla y conformación adecuadas, evitando defectos y degradación del material.
R: Cada zona (alimentación, fusión, mezcla, dosificación y matriz) requiere temperaturas específicas para optimizar la fusión, la mezcla y la conformación, asegurando una calidad uniforme y previniendo defectos.
R: Mantener una temperatura estable en la zona de alimentación evita el ablandamiento prematuro de los pellets o la condensación de humedad, lo que garantiza una alimentación suave y una fusión eficiente aguas abajo.
R: Verifique la calibración del sensor, el equipo de calefacción/refrigeración, la velocidad del tornillo y la humedad del material; utilice el control zona por zona y mantenga el equipo con regularidad para resolver problemas.
R: Los sensores en tiempo real, los sistemas de control automatizados, el calentamiento por inducción, el enfriamiento avanzado y los calentadores inteligentes mejoran la precisión y la estabilidad en la gestión de la temperatura.


